Trang chủ / Tin tức / Tin tức trong ngành / How Thermoforming Technology Shapes Medical, Electronic, and Packaging Products
Thermoforming đã lặng lẽ trở thành một trong những phương pháp xử lý nhựa linh hoạt nhất được sử dụng trong các ngành đòi hỏi tốc độ, độ lặp lại và tính linh hoạt trong thiết kế. Thay vì chỉ giới hạn trong một danh mục sản phẩm duy nhất, quy trình này hiện hỗ trợ nhiều loại đầu ra, từ các vật dụng dùng một lần đến các thành phần cấu trúc được sử dụng trong môi trường được quản lý chặt chẽ. Hiểu được vị trí phù hợp của phương pháp ép nóng trong chiến lược sản xuất rộng hơn sẽ giúp các kỹ sư và người mua đưa ra quyết định tìm nguồn cung ứng sáng suốt hơn.
Về cơ bản, quá trình tạo hình nhiệt bao gồm việc nung nóng một tấm nhựa cho đến khi nó trở nên dẻo, sau đó tạo hình trên hoặc thành khuôn bằng cách sử dụng chân không, áp suất không khí hoặc sự hỗ trợ cơ học. Nguyên lý rất đơn giản nhưng để đạt được độ dày thành ổn định, dung sai chặt chẽ và chất lượng bề mặt sạch đòi hỏi phải kiểm soát cẩn thận nhiệt độ tấm, thiết kế dụng cụ và thời gian chu kỳ. Khi các biến này được quản lý tốt, quá trình tạo hình nhiệt sẽ trở thành một giải pháp thay thế hiệu quả về mặt chi phí cho việc ép phun đối với các bộ phận không yêu cầu dung sai cực kỳ chặt chẽ hoặc các đường cắt bên trong phức tạp.
Ba lĩnh vực minh họa rõ ràng tính linh hoạt này: bao bì thiết bị y tế, bảo vệ linh kiện điện tử và các mặt hàng dịch vụ thực phẩm hoặc đồ uống. Mỗi loại đặt ra các yêu cầu khác nhau về lựa chọn vật liệu, độ sạch và độ chính xác về kích thước, tuy nhiên tất cả đều dựa trên cùng một nguyên tắc tạo hình cơ bản được mô tả ở trên.
Bao bì thiết bị y tế là một trong những ứng dụng đòi hỏi khắt khe nhất đối với phương pháp ép nóng, vì bao bì thường có chức năng như một phần của hệ thống bảo vệ vô trùng chứ không phải là bảo vệ sản phẩm đơn giản. Các khay chứa dụng cụ phẫu thuật, bộ dụng cụ chẩn đoán hoặc thiết bị cấy ghép phải duy trì sự ổn định về kích thước thông qua các chu trình khử trùng, chống thủng trong quá trình vận chuyển và cho phép tiếp cận có kiểm soát khi bóc vỏ trong môi trường lâm sàng.
Việc lựa chọn vật liệu để tạo hình nhiệt y tế thường ưu tiên các polyme có đặc tính có thể dự đoán được, được ghi chép rõ ràng dưới tác dụng khử trùng bằng bức xạ hoặc oxit ethylene. Do bao bì y tế thường được sản xuất trong phòng sạch hoặc các môi trường được kiểm soát khác nên dây chuyền ép nóng phục vụ lĩnh vực này thường tích hợp các bước lọc, kiểm soát tĩnh và kiểm tra bổ sung so với các dây chuyền tạo hình công nghiệp thông thường.
| Loại vật liệu | Sử dụng điển hình | Khả năng tương thích khử trùng | Ghi chú |
|---|---|---|---|
| PETG cứng nhắc | Khay dụng cụ | Oxit ethylene, gamma | Độ rõ nét tốt, kích thước ổn định |
| Polystyrene tác động cao | Khay đựng dụng cụ chẩn đoán | Oxit ethylene | Chi phí hiệu quả, độ cứng vừa phải |
| PVC cấp y tế | Bao bì vỉ | Gamma, chùm tia điện tử | Đặc tính rào cản mạnh mẽ |
| Polypropylen | Khay hấp tiệt trùng | Nồi hấp hơi nước | Khả năng chịu nhiệt cao hơn |
Những kỳ vọng về quy định, bao gồm các tiêu chuẩn đóng gói được quốc tế công nhận dành cho hệ thống bảo vệ vô trùng, thúc đẩy các nhà sản xuất hướng tới việc xác nhận rộng rãi về độ bền bịt kín, lực bóc và tính nhất quán về kích thước trước khi thiết kế đạt đến khối lượng sản xuất. Định hình nhiệt thường được ưu tiên hơn là ép phun đối với các khay y tế có khối lượng thấp đến trung bình này vì việc thay đổi dụng cụ tương đối nhanh và không tốn kém, điều này rất quan trọng khi thiết kế thiết bị phải trải qua nhiều lần chỉnh sửa trước khi được phê duyệt lần cuối.
Bảng mạch in, đầu nối và các linh kiện điện tử nhạy cảm khác yêu cầu bao bì không chỉ giữ một bộ phận tại chỗ. Các khay dẫn điện hoặc tiêu tán tĩnh điện, thường được sản xuất từ tấm polyme chứa cacbon, bảo vệ các bộ phận khỏi hiện tượng phóng tĩnh điện trong quá trình xử lý, vận chuyển và lắp ráp tự động. Hình dạng túi được thiết kế xung quanh dấu chân thành phần chính xác để các bộ phận không dịch chuyển hoặc tiếp xúc với nhau trong quá trình rung.
Các khay này thường được thiết kế để lồng và xếp chồng, giúp giảm dung lượng lưu trữ và hỗ trợ các dây chuyền lấy và đặt tự động tốc độ cao. Tính đồng nhất của tường ở đây trở nên quan trọng vì một điểm mỏng trên tường túi có thể cho phép uốn cong khiến bộ phận bị lệch trong quá trình xử lý tự động.
Thời gian chu kỳ của khay điện tử thường ngắn hơn so với khay y tế dày hơn, vì khổ giấy nhẹ hơn và độ sâu tạo hình thường nông hơn. Điều này cho phép các nhà sản xuất chạy các lô lớn hơn trong một ca trong khi vẫn giữ được dung sai phù hợp với thiết bị tự động.
Ngoài các ứng dụng y tế và điện tử, ép nóng còn hỗ trợ nhiều loại sản phẩm đóng gói nói chung và xử lý công nghiệp, từ vỏ sò bán lẻ đến khay chèn lót có thể tái sử dụng được sử dụng trong hậu cần phụ tùng ô tô. Việc lựa chọn phương pháp tạo hình có ảnh hưởng trực tiếp đến chi tiết có thể đạt được, phạm vi độ dày thành và kích thước bộ phận.
| Phương pháp hình thành | Độ dày tường điển hình | Phù hợp nhất cho | Mức độ chi tiết |
|---|---|---|---|
| Hình thành chân không | 0,5 đến 3 mm | Phần lớn, nông | Trung bình |
| Hình thành áp lực | 0,5 đến 4 mm | Tấm ốp thẩm mỹ, chi tiết sắc nét | Cao |
| Hình thành tấm đôi | 3 đến 10 mm kết hợp | Cấu trúc rỗng, cứng nhắc | Trung bình |
Đầu ra bao bì phổ biến bao gồm:
Các khay chèn lót công nghiệp đáng được quan tâm đặc biệt vì chúng được thiết kế cho hàng trăm hoặc hàng nghìn chu kỳ tái sử dụng thay vì một chuyến đi. Điều này làm thay đổi việc lựa chọn vật liệu theo hướng tấm giấy cứng hơn, chống va đập tốt hơn và thường yêu cầu các mẫu gân gia cố không cần thiết trong khay bán lẻ dùng một lần.
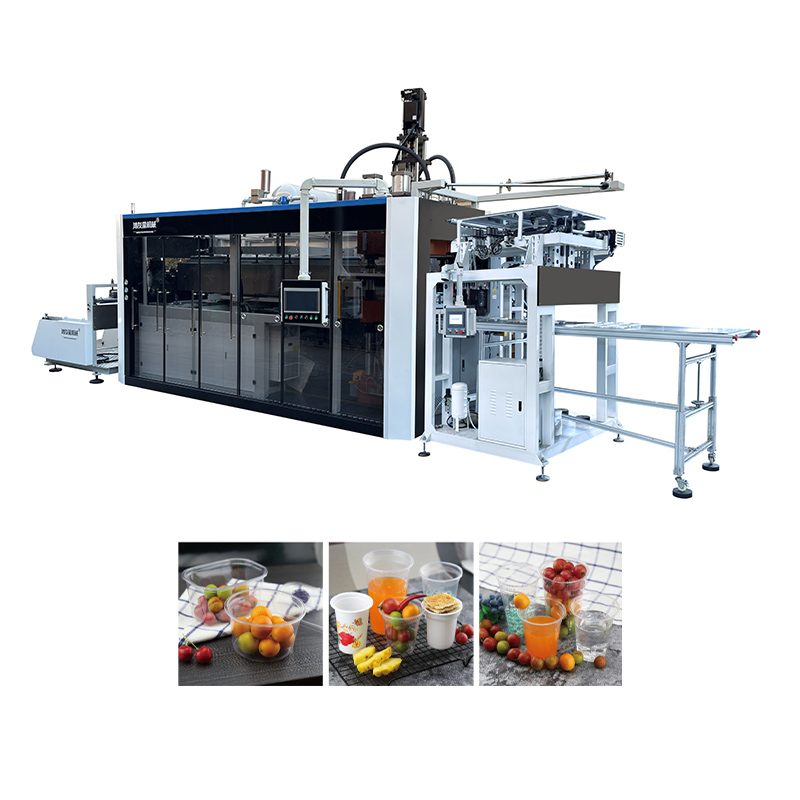
Cốc, nắp và hộp đựng nhỏ phục vụ thực phẩm đại diện cho một góc có khối lượng lớn trong thế giới ép nóng, khác biệt với các khay y tế và điện tử có khối lượng thấp hơn được mô tả trước đó. Việc sản xuất những mặt hàng này một cách hiệu quả thường đòi hỏi một đội ngũ chuyên trách máy làm cốc nhựa , được xây dựng dựa trên các tờ giấy được cuộn liên tục thay vì các tờ cắt riêng lẻ, vì số lần sản xuất cốc được đo bằng hàng chục nghìn đơn vị mỗi ca thay vì hàng trăm.
Những dây chuyền này thường kết hợp nhiều giai đoạn trong một quy trình liên tục: tháo cuộn tấm, gia nhiệt, tạo hình, cắt tỉa nội tuyến và xếp chồng tự động. Do cốc có hình dạng tương đối đơn giản so với khay thành phần nên tốc độ chu trình trở thành ưu tiên thiết kế chủ yếu và dụng cụ được chế tạo với nhiều khoang để tối đa hóa sản lượng trên mỗi chu kỳ.
Lựa chọn vật liệu để sản xuất cốc thường tập trung vào tấm polypropylene hoặc PET, được chọn để cân bằng độ trong, độ cứng và khả năng phù hợp khi tiếp xúc với thực phẩm. Doanh nghiệp đánh giá thiết bị tạo hình cốc tự động thường cân nhắc số lượng khoang, tính nhất quán về chiều cao xếp chồng và thời gian chuyển đổi giữa các kích thước cốc là những yếu tố chính quyết định thông lượng trong thế giới thực chứ không chỉ riêng tốc độ chu kỳ tiêu đề.
Tính nhất quán về chiều cao xếp chồng đặc biệt ảnh hưởng đến quá trình tự động hóa đóng gói ở hạ lưu. Nếu độ dày thành cốc hoặc hình dạng vành cốc thay đổi đôi chút giữa các chu kỳ, thì các ngăn xếp có thể trở nên không đồng đều, điều này làm chậm các hoạt động đóng bao thủ công hoặc tự động trong dây chuyền.
Việc chuyển từ bản phác thảo ý tưởng sang bộ phận được tạo hình bằng nhiệt sẵn sàng sản xuất bao gồm một loạt các quyết định liên kết với nhau. Việc thực hiện đúng những điều này sớm sẽ tránh được việc sửa đổi công cụ tốn kém sau này.
Tạo nguyên mẫu bằng dụng cụ có chi phí thấp hơn trước khi chuyển sang khuôn sản xuất hoàn chỉnh vẫn là một cách thiết thực để xác nhận sự phù hợp và chức năng mà không cần toàn bộ chi phí vốn cho dụng cụ cứng.
Độ chính xác trong quá trình tạo hình nhiệt có liên quan đến ứng dụng và các kỳ vọng khác nhau rõ rệt giữa cốc dùng một lần và khay đựng dụng cụ y tế. Các phạm vi sau đây phản ánh kinh nghiệm chung của ngành hơn là bất kỳ dây chuyền sản xuất đơn lẻ nào.
Thông thường cộng hoặc trừ 0,25 đến 0,5 mm đối với khay tiêu chuẩn, chặt hơn khi tạo áp lực
Phạm vi từ kết cấu mờ công nghiệp đến lớp hoàn thiện mỹ phẩm có độ bóng cao tùy thuộc vào bề mặt dụng cụ
Kiểm soát nhiệt độ dụng cụ nhất quán giúp duy trì sự thay đổi giữa các bộ phận trong phạm vi dung sai thiết kế trong suốt quá trình vận hành
Phạm vi rộng, từ vài giây đối với cốc mỏng đến hơn một phút đối với các bộ phận công nghiệp dày
Việc bảo trì công cụ thường xuyên, tính nhất quán của thước đo tấm từ nhà cung cấp vật liệu và cấu hình nhiệt độ lò ổn định đều góp phần mang lại chất lượng bền vững hơn bất kỳ thiết bị đơn lẻ nào. Các cơ sở theo dõi các biến số này theo thời gian thường thấy ít bộ phận bị loại bỏ hơn so với những cơ sở chỉ dựa vào kiểm tra cuối dây chuyền.
Mặc dù các chi tiết khác nhau tùy theo loại máy và sản phẩm, nhưng hầu hết các hoạt động ép nóng đều tuân theo trình tự các giai đoạn tương tự, được minh họa bên dưới.
Mỗi giai đoạn có các điểm kiểm soát riêng: cấp giấy phải duy trì độ căng đồng đều, gia nhiệt yêu cầu kiểm soát nhiệt độ theo từng vùng để tránh bị võng hoặc cháy, áp suất tạo hình và thời gian chân không xác định việc chụp chi tiết, độ chính xác cắt tỉa ảnh hưởng đến độ vừa khít với các bộ phận giao phối và kiểm tra cuối cùng đánh bắt độ dày hoặc khuyết tật thẩm mỹ trước khi đóng gói.
Polystyrene, polypropylene, PET hoặc PETG và PVC là một trong những vật liệu tấm được sử dụng rộng rãi nhất, mỗi vật liệu được lựa chọn dựa trên độ trong, độ cứng, khả năng kháng hóa chất và các yêu cầu sử dụng cuối cùng như khả năng tương thích khi tiếp xúc với thực phẩm hoặc khử trùng.
Công nghệ ép nóng thường yêu cầu đầu tư dụng cụ thấp hơn và thời gian thực hiện ngắn hơn cho các bộ phận lớn, nông, trong khi ép phun phù hợp với các bộ phận nhỏ hơn cần dung sai rất chặt chẽ hoặc các tính năng ba chiều phức tạp.
Bao bì y tế thường phải hoạt động như một phần của hệ thống bảo vệ vô trùng đã được xác nhận, hệ thống này bổ sung các yêu cầu về độ bền niêm phong, tính nhất quán của lực bóc và khả năng tương thích với các phương pháp khử trùng mà bao bì tiêu chuẩn không cần phải đáp ứng.
Quá trình sản xuất cốc thường chạy trên dây chuyền cuộn liên tục được chế tạo cho khối lượng đơn vị rất cao và hình học đơn giản, có thể lặp lại, trong khi quá trình ép nóng khay và thành phần thường chạy khối lượng thấp hơn với hình dạng túi phức tạp hơn và dung sai chặt chẽ hơn.
Consistent sheet gauge from the material supplier, stable oven temperature profiles, and routine tooling maintenance tend to have a greater cumulative effect on quality than any single piece of equipment.
 +86 18621972598
 +86 186 2197 2598
 [email protected]
 Số 565, Đường Xinchuan, Cộng đồng Xinta, Thị trấn Lili, Quận Wujiang, Thành phố Tô Châu, Trung Quốc
Bản quyền © 2024 Máy thermoforming/máy cốc nhựa Mọi quyền được bảo lưu.Nhà sản xuất máy ép nhựa chân không tự động tùy chỉnh